

Szürkeöntvényt évszázadok óta öntöttek homokformákba, de a vásárlók által feltett kérdések alig változtak: mi kerül valójában a kemencébe, hogyan válik a szénből pehelygrafit, és miért szállít két „ugyanolyan” minőségű öntöde olyan alkatrészeket, amelyek annyira eltérően viselkednek?
2006 óta készítünk öntöttvas alkatrészeket ipari ügyfelek számára, és az őszinte válasz az, hogy a szürkevas egy egyszerű anyag, amelyet olyan eljárással állítanak elő, amely nagyon kevés a találgatásra. Az alábbi lépések azok, amelyeket minden komoly öntöde követ, a töltet előkészítésétől a végső ellenőrzésig.
Mitől lesz "szürkés" a szürkeöntvény
A szürkeöntöttvas egy vas-szén ötvözet, amely sokkal több szenet tartalmaz, mint amennyit az acél fel tud oldani, jellemzően 3,0-3,8 százalék szenet, valamint 1,8-2,8 százalék szilíciumot és kis mennyiségű mangánt, ként és foszfort. A szilícium a recept csendes hőse: kiszorítja a szenet az oldatból, így grafitot képez, ahelyett, hogy vassal keveredne kemény cementitté.
Mivel a fém lassan lehűl egy homokformában, a grafit pelyhekké válik. A pelyhek adják a törésfelület sötétszürke színét, és szinte minden olyan tulajdonságot formálnak, amiért az anyagot értékelik. Megszakítják a fémmátrixot, így a szakítószilárdság és a nyúlás szerény marad, de elnyelik a vibrációt, gyorsan szétterítik a hőt és tisztán törik a forgácsot esztergagépen. A gépalapok, házak, fékdobok és szivattyútestek esetében ez a kompromisszum pontosan az, amit a tervezők akarnak.
Első lépés: A Charge Mix felépítése
Minden melegítés receptként kezdődik. Egy tipikus töltés három folyamot kever össze:
- Nyersvas, amely egyenletes szén- és szilíciumbázist biztosít.
- Az öntödei visszanyerések, például a futószalagok, a felszállók és az elutasított öntvények, házon belül újraolvasztva az anyag visszanyerése és a költségek stabilizálása érdekében.
- Acélhulladék, hozzáadva a szén hígításához és a teljes összetétel kiegyensúlyozásához.
- Ferroötvözetek és karburátor, beleértve a ferroszilíciumot, ferromangánt és grafitot, a finombeállításhoz a csapolás előtt.
A tisztaság fontosabb, mint azt a legtöbben várják. Az olajat, festéket vagy vágófolyadékot szállító törmelék hidrogént és ként juttat az olvadékba, és ezek az elemek később porozitásként vagy grafitként jelennek meg, amely nem hajlandó megfelelően képződni. A töltet gondos szétválogatása az udvaron megkíméli a kemence előtti gondokat.
Második lépés: Olvadás kupolában vagy indukciós kemencében
Kupola olvadás
A hagyományos módszer szerint a kokszt függőleges aknás kemencében égetik el, mészkővel folyasztószerként, hogy hamut és ként szállítsanak a salakba. Folyamatosan és olcsón olvad nagy mennyiségben, de a kémia jobban sodródik, és a vas felveszi a ként, amit később ellensúlyozni kell.
Indukciós kemencés olvasztás
A legtöbb modern öntöde középfrekvenciás indukciós kemencében olvaszt. A fürdőt elektromágnesesen keverik, percek alatt mintavétel és korrigálás lehetséges, a tételek mérete néhány száz kilogrammtól több tonnáig változhat. Az eredmény szorosabb szén- és szilíciumszabályozás, valamint tisztább fém, ezért az indukciós olvasztás dominál a meghatározott minőségekkel és vékony falszakaszokkal végzett munka során.
Bármelyik utat is használjuk, a csapnál ugyanaz a cél: a teljesen megolvadt vas nagyjából 1450-1500 Celsius-fokra van túlhevítve, így képes teljesen kitölteni a formát, mielőtt fagyni kezdene.
Harmadik lépés: Minták, formák és magok
Amíg a kemence működik, a formaműhely előkészíti az üreget. A minta hordozza a kész alkatrész formáját, plusz a megmunkálási ráhagyást és a zsugorodási ráhagyást, mivel a szürkevas nagyjából egy százalékkal zsugorodik, ahogy megszilárdul és lehűl. A mintát zöld homokba vagy gyantakötésű homokba csomagolják, majd visszahúzzák, így egy üreg marad az alkatrész külső geometriájával.
Az üreges vonások olyan magokból származnak, amelyek kötőanyaggal kevert homokból készülnek, amely elég erős formává keményedik ahhoz, hogy túlélje az öntést, és elég gyenge ahhoz, hogy utána összeessen. A kapu- és felemelő rendszer dönti el, hogy a fém hogyan kerül az üregbe, és hogyan táplálja a zsugorodást, és gyakran ez a különbség a tiszta öntvény és a belső üregekkel teli öntvény között.
Negyedik lépés: Öntés, beoltás és megszilárdítás
Az 1450-1500 Celsius-fokon csapolt vasat körülbelül 1350-1420 Celsius-fokon öntik ki. Közvetlenül az öntés előtt vagy közben kis mennyiségű ferroszilíciumot adnak hozzá. Ez az oltásnak nevezett lépés garantálja, hogy a grafit pelyhekké alakuljon, nem pedig kemény, megmunkálhatatlan fehér vasként. Egy százalék töredékében mérik, és jobban meghatározza a megmunkálhatóságot, mint szinte bármi más a folyamat során.
Az öntési hőmérséklet, az öntési idő és a patak alakja mind számít. Túl hidegen öntse, és a fém rosszul fut; túl lassan öntse, és hideg záródások jelennek meg. Ha a forma megtelt, hagyjuk az öntvényt megszilárdulni és kihűlni a homokban, majd egy vibrációs rácson kirázzuk.
Ötödik lépés: Fettling, stresszoldás és megmunkálás
A Shakeout még csak a félúton van. A kapukat, a felszállókat és a vakut eltávolítják, és az öntvényt sörétszórással egyenletes felületre készítik. Ahol egy alkatrész vékony és vastag metszeteket tartalmaz egymás mellett, 550-600 Celsius fok körüli szabályozott feszültségmentesítési ciklust alkalmazunk, így az öntvény a megmunkálás előtt leülepszik.
A megmunkálás az, ahol a jó öntvény bizonyít. Egy fedél alatt tartjuk az öntést, a bedolgozást és a befejezést, ami azt jelenti, hogy a méretbeli problémákat akkor észlelik, amikor az alkatrész még a mi padlónkon van, nem pedig az ügyfél szerelőszalagján.
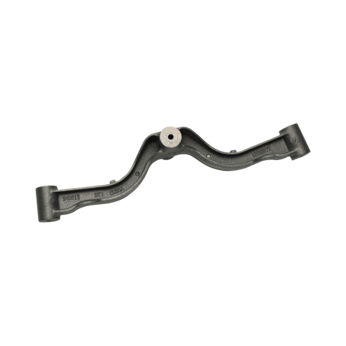
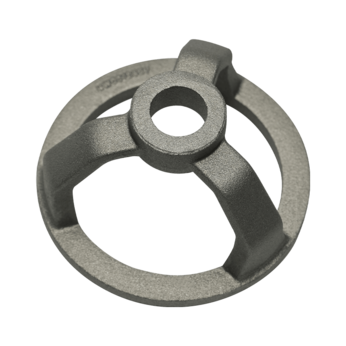
 Szürke öntöttvas öntvények és alkalmazási alapú alkatrészek Fedezze fel az autóipari, mezőgazdasági, szelep-, szivattyú-, félvezető-, robot- és egyéb kiegészítő alkalmazások szürkeöntvény-öntvényeit rajzok vagy minták alapján történő testreszabott gyártás segítségével. Termék megtekintése →
Minőségellenőrzések, amelyek eldöntik, hogy egy öntvény szállít-e
A szürkevas megbocsátó a szolgáltatásban, de megbocsáthatatlan a gyártásban, így az ellenőrzési pontok végigfutnak a folyamaton, nem pedig a végén.
| Színpad | Ellenőrizze | Amit megfog |
|---|---|---|
| Öntés előtt | Az olvadék spektrométeres analízise | Összetételen kívüli szén, szilícium vagy mangán |
| A megszilárdulás során | Hőanalízis és ékvizsgálatok | Hideg, gyenge oltás, rossz grafitszerkezet |
| Shakeout után | Szemrevételezés és méretvizsgálat | Rosszfutás, homokzárvány, mageltolódás, vékony falak |
| Szállítás előtt | Keménység-, mikroszerkezet- és nyomásvizsgálat | Kemény foltok, durva pelyhméret, szivárgás a szűk részekben |
Szürkevas és gömbgrafitos öntöttvas: egy extra lépés, nagyon eltérő viselkedés
A fentiek mindegyike pelyhes grafitot termel. A gömbgrafitos vas ugyanazt az olvasztási, formázási és öntési útvonalat követi, majd az üstben magnéziumkezelést kap, amely a grafitot pelyhek helyett csomókká alakítja. A csomók nem szakítják meg a mátrixot, így a fém szakítószilárdságot, nyúlást és ütésállóságot nyer, miközben megőrzi a szürkevas csillapításának és megmunkálhatóságának nagy részét.
Ha a két anyagot egy adott komponenshez méri, akkor egy egyszerű nyelvű lebontást írtunk gömbgrafitos vas kontra öntöttvas amely egymás mellett hasonlítja össze az erőt, a költségeket és a tipikus alkalmazásokat.
Ahol a szürke öntöttvas alkatrészek véget érnek
Mivel az anyag könnyen olvad, jól megmunkálható és méretstabil marad a használat során, a szürkevas alkatrészek bárhol kifejtik a merevséget és a rezgéscsillapító hatást, mint a végső szilárdság:
- Gépkocsiházak, konzolok és fékelemek.
- A mezőgazdasági gépek pornak, terhelésnek és időjárásnak kitett részei.
- A reduktor és a sebességváltó házainak terhelés alatt csendesnek kell maradniuk.
- Szeleptestek, motorháztetők és szerelvények folyadékszabályozáshoz.
- Vízszivattyúházak, burkolatok és a járókerékhez kapcsolódó alkatrészek.
- Félvezető és ipari robotberendezések keretei és szerkezeti elemei.
A szelepmunka jó példa arra, hogy az anyag miért marad fenn. A szeleptesthez nyomástömörség, nyomatékot tartó menetes csatlakozások és megmunkálás után tisztán tömítő felületre van szükség, a pelyhes grafitvas pedig mindhármat olyan áron szállítja, amit az öntött acél nem tud felmutatni.
 Szürke öntöttvas szelep tartozékok és alkatrészek Tekintse át a szürkeöntöttvas szelepalkatrészeket, beleértve a dobozfedelet is, OEM/ODM támogatással tűzoltási, autóipari, mezőgazdasági, energia-, olaj-/gáz- és vízkezelési alkalmazásokhoz. Termék megtekintése →
Ahol a rajz nagyobb szakítószilárdságot vagy nyúlást igényel, öntjük gömbgrafitos öntöttvas ugyanabban az üzemben, így a projekt a szállító vagy a szerszámfilozófia megváltoztatása nélkül mozoghat az anyagok között.
Öntödei munka saját rajzai alapján
Az általunk gyártott termékek nagy része nem katalóguscikk. Az OEM és ODM projektek általában rajzzal, irányárral és megvalósíthatósági kérdéssel kezdődnek: önthető-e a falvastagság, hol legyen az elválasztó vonal, mennyi a reális megmunkálási ráhagyás, és a minőség megfelel-e az alkalmazásnak. Innentől kezdve felépítjük a mintát, mintát öntünk, megvizsgáljuk és megerősítjük a folyamatot a kötegelt gyártás megkezdése előtt.
Ha az alkatrésze nem illeszkedik megfelelően egy szabványos kategóriába, az normális. Az egyedi öntvények egy béröntöde mindennapi munkája, nem kivétel.
 Egyéb szürkeöntvény-tartozékok ipari használatra Egyedi szürkeöntvény tartozékok ipari berendezésekhez, járművekhez, építkezésekhez, csővezetékekhez és tűzoltórendszerekhez, megrendelői rajzok vagy minták alapján. Termék megtekintése →
A szürkeöntvény készítése elvileg nem bonyolult, de megjutalmazza a konzisztenciát: tiszta töltetet, szabályozott olvadást, olyan formát, amely úgy tölti ki, ahogyan tervezték, és egy ellenőrzési rutint, amely még az utazás előtt észleli a problémákat. Ha szürkevas alkatrészeket vásárol, és olyan beszállítóra van szüksége, aki a folyamatról beszél, nem pedig körülötte, szívesen áttekintjük rajzait, és egyenes választ adunk arra, hogy mi a praktikus.