

Egy féknyereg, amely eltorzul az ismételt kemény megállások hatására, egy kormánycsukló, amely elfárad az évekig tartó kátyúütések után, egy differenciálmű tartó, amely megreped a nyomaték hatására – ezek a hibák általában az öntési szakaszban dőlnek el, nem a szerelőszalagon. Ciklikus terhelésnek, ütésnek és tartós igénybevételnek kitett autóalkatrészek esetében a gömbgrafitos öntöttvas az alapértelmezett mérnöki megoldás: a minimális szakítószilárdság nagyjából 400-900 MPa, a valós nyúlás és az öntési költség jóval az acélkovácsolásnál alacsonyabb. Ez a cikk elmagyarázza, hogy mely alkatrészek támaszkodnak gömbgrafitos öntöttvasra, mely minőségeket határozzák meg általában, hol nyer még mindig a szürkevas, és mit kell ellenőrizniük a vevőknek az öntési szerződés odaítélése előtt.
Miben különbözik a gömbgrafitos öntöttvas a szürkeöntvénytől
A gömbgrafitnak vagy gömbölyű öntöttvasnak is nevezett gömbgrafitnak is nevezett gömbgrafit vasat úgy állítják elő, hogy az olvadt vasat magnéziummal kezelik, így a grafit éles pelyhek helyett kerek csomókként szilárdul meg. Mindkét anyag általában több mint 3 százalék szenet tartalmaz, de ennek a grafitnak az alakja mindent eldönt. A szürkevasban minden pehely belső repedésként viselkedik, így a fém szinte figyelmeztetés nélkül eltörik, és lényegében nulla megnyúlást mutat. A gömbgrafitos öntöttvasban a csomók lehetővé teszik a fémmátrix megnyúlását, és elosztják a terhelést a meghibásodás előtt.
A gyakorlati eredmény az, hogy a szürkevas szilárdsági profilja nem egyezik meg: a minimális szakítószilárdság minőségtől függően 400 és 900 MPa között, a folyáshatár körülbelül 250 és 600 MPa között, a ferrites minőségeknél a nyúlás 12 százalék vagy több. Az olyan szabványok, mint az ASTM A536, ISO 1083 és EN 1563 határozzák meg ezeket a fokozatokat, és az autóipari mérnökök ezek közül általában közvetlenül a rajzra írnak egyet. A hosszú távú viselkedés mélyebb megismeréséhez cikkünk arról szól, hogy vajon A gömbgrafitos öntöttvas autóalkatrészek ellenállnak a kopásnak, a kifáradásnak és a korróziónak részletesen lefedi azokat a meghibásodási módokat.
A gömbgrafitos öntöttvas autóalkatrészek használatának helye
Fék és futómű alkatrészek
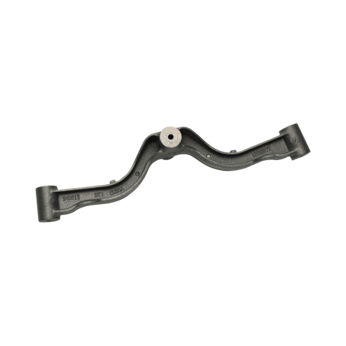
A féknyereg teste a klasszikus példa: a féknyeregnek meg kell tartania a szorítóerőt, meg kell vonnia a sót és a fröccsenést, és repedés nélkül túl kell élnie a hősokkot, ami kizárja a pelyhes grafit anyagokat. A kormánycsuklók, a kerékagyak, a vezérlőkarok, a rugós konzolok és a tengelyházak ugyanazt a logikát követik, mert mindegyik olyan hajlítási és ütési terhelést vesz fel, amely a szürkevas pelyhet repedésindítóvá változtatná. Különösen nagy igénybevételű fékberendezéseknél, a gömbgrafitos öntöttvas viselkedése ismételt vészleállítások során Ez az, ami stabilan tartja az alkatrészt ott, ahol a rideg anyag elfáradna.
 Képlékeny öntöttvas autóipari biztonsági alkatrészek A gömbgrafitos öntöttvas féknyergek, konzolok és tartókarok ellenállnak az ütéseknek és a hősokkoknak, ahol a pelyhes grafit megrepedne. Ez az öntöde olyan fék- és felfüggesztési öntvényeket készít, amelyek relevánsak az imént tárgyalt nagy igénybevételű alkalmazásokhoz. Termék megtekintése →
Erőátviteli és termikus alkatrészek
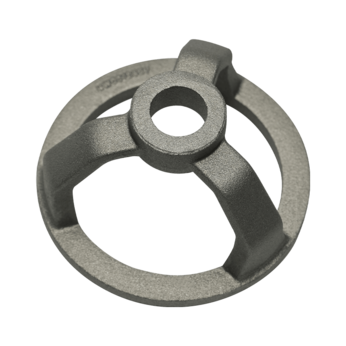
A motorháztető alatt perlites gömbgrafitos öntöttvas és auszterizált gömbgrafitos öntöttvas (ADI) szolgál a főtengely anyagaként, a fő csapágyfedelek – amelyeket gyakran egyetlen fürtként öntnek, és a megmunkálás során különválasztják őket –, vezérműfogaskerekek és lendkerékházak. A kipufogócsonkok és a turbófeltöltő házak olyan szilícium-molibdén gömbgrafitos minőségeket igényelnek, amelyek tartósan, 700 °C körüli vagy annál magasabb hőmérsékleten tartják szerkezetüket, ezért a modern motorok sok integrált kipufogócsonkját még mindig vasból öntötték, nem pedig alumíniumból.
A minőségeket úgy választják ki, hogy az egyes alkatrészekhez hozzá kell igazítani a szükséges szilárdságot, hajlékonyságot és kopási viselkedést. A leggyakoribb választások így néznek ki:
| fokozat (ASTM A536) | Min. szakítószilárdság | Min. folyáshatár | Min. megnyúlás | Tipikus autóalkatrészek |
|---|---|---|---|---|
| 65-45-12 | 450 MPa | 310 MPa | 12% | Felfüggesztési karok, kormánycsuklók, konzolok |
| 80-55-06 | 550 MPa | 380 MPa | 6% | Féknyergek, kerékagyak, differenciálműtartók |
| 100-70-03 | 700 MPa | 480 MPa | 3% | Főtengelyek, fogaskerekek, nagy szilárdságú tengelykapcsolók |
| ADI (ASTM A897) | 900-1600 MPa | 650-1300 MPa | 1-9% | Edzett fogaskerekek, főtengelyek, erősen kopó alkatrészek |
Választás a gömbgrafitos és szürkevas között ugyanabban a járműben
Egyik anyag sem tűnik el az autókból; az igazi kérdés az, hogy mindegyik hol keresi a helyét. A szürkeöntvény mindenütt nyer, ahol a csillapítás és a hőterjedés nagyobb, mint a szakítószilárdság: a fékrotorok és a fékdobok szürkék maradnak, mert a pelyhes grafit csillapítja a zajt és a vibrációt, valamint elvezeti a hőt a súrlódó felületről, a lendkerekek és a különféle házak pedig ott használják, ahol a terhelések főleg nyomóak, és az egységköltség érzékeny. A gömbgrafitos öntöttvas azonnal átveszi az irányítást, amint egy alkatrész feszültséget, hajlítást vagy ütést észlel, és a kiválasztás gyakran egyetlen kérdésre vezethető vissza: megengedhető-e, hogy ez az alkatrész üzem közben eltörjön?
Szürke öntöttvas fék- és motoralkatrészek A szürkevas pelyhes grafitja csillapítja a vibrációt és hőt vezet, így a rotorok, dobok és házak szabványa marad. Ez az öntöde olyan öntvényeket szállít, ahol a csillapítás és a költségek meghaladják a szakítószilárdságot. Termék megtekintése → Gyakorlati szabály a vevők számára: ha a törés miatt a jármű elakadna vagy biztonsági felelősség keletkezne, adja meg a gömbgrafitos vasat; ha az alkatrésznek főként hővezetésre, rezgéselnyelésre vagy nyomás alatti csúszókopásra van szüksége, a szürkevas általában alacsonyabb költséggel végzi el a munkát.
Amit a vásárlóknak ellenőrizniük kell az öntési szerződés odaítélése előtt
Következtetés először: az öntödében a folyamatszabályozás – nem az árajánlat – határozza meg, hogy a gömbgrafitos öntöttvas alkatrészek hangosan érkeznek-e. Mivel az anyag magnéziumkezelést és gondos megszilárdulást igényel, a minőségi kockázat néhány olyan területre koncentrálódik, amelyeket könnyű ellenőrizni:
- Csomószerűség és mátrix: kérjen metallográfiai jelentéseket az ASTM A247 szerint, amelyek legalább 85-90 százalékos csomósságot mutatnak, valamint egy mátrixellenőrzést, amely megerősíti a rajz által megkövetelt ferrites vagy perlites szerkezetet.
- Kémia és tesztrudak: minden hőt spektrométer tanúsítvánnyal és az ezzel a hővel öntött tesztrudak szakítószilárdságával kell ellátni, nem egy régi adatlapról.
- Hibaelhárítás: a zsugorodási porozitás a nehéz szakaszokban és a keményfém hűtés a körülbelül 5 mm-nél vékonyabb falakban a két klasszikus gömbgrafitos vas hiba; biztonsági alkatrészek indokolják a röntgen-, ultrahang- vagy mágneses részecskevizsgálatot.
- Házon belüli hőkezelés: ferritizáló lágyítás a nyúlás érdekében, normalizálás vagy kioltás a szilárdság érdekében, valamint az ADI feldolgozás megváltoztatja a végső tulajdonságokat, így a hőkezelést kihelyező öntöde növeli az átfutási időt és a nyomon követhetőség kockázatát.
- Méretezési képesség: a homoköntvények jellemzően megfelelnek az ISO 8062 szabvány szerinti CT11 és CT13 közötti tűréseknek öntvényként, ezért a megmunkált rögzítési felületeket plusz-mínusz 0,02 és 0,05 mm között kell megadni a CMM vizsgálati jelentéseivel.
- Nyomon követhetőség: a hőszámoknak a tesztsávtól a végső csomagolásig olvashatónak kell maradniuk, ideális esetben az OEM-programok PPAP-stílusú dokumentációjával.
Kereskedelmi szempontból a fő kockázatok ismertek. A versenytársaknál jóval alacsonyabb árajánlat gyakran kiszervezett hőkezelést vagy kihagyott ellenőrzést takar. Az OEM-minták szerszámozása valódi előzetes költség, amelyet átláthatóan kell feltüntetni, nem pedig darabárban. A második forrás későbbi minősítése pedig drága, így a folyamatfegyelem megerősítése most kevesebbe kerül, mint a beszállító újraminősítése egy helyszíni hiba után.
Mindkét anyagot öntő öntödével végzett munka
A gömbgrafitos és szürkevas alkatrészek egy szállítótól való beszerzése leegyszerűsíti a szerszámokkal kapcsolatos döntéseket, a minőségellenőrzést és a logisztikát. A Yancheng Longwan Machinery Co., Ltd., amelyet 2006-ban alapítottak Yanchengben, Jiangsu tartományban, dedikált autóipari alkatrészcsaládokat gyárt gömbgrafitos és szürkeöntvényből, és fogadja az ODM és az OEM megrendeléseket, amelyek az ügyfelek rajzai alapján készülnek. Ugyanaz a gömbgrafitos öntöttvas képesség támogatja a szelepek, szivattyúk, reduktorok, mezőgazdasági gépek, ipari robotok és félvezető berendezések vásárlóit, ami hasznos bizonyítéka annak, hogy a beszállító képes tűréseket tartani az iparágak között, nagyon eltérő minőségi elvárások mellett.
Képlékeny és szürke öntvénygyártó A Yancheng Longwan Machinery gömbgrafitos és szürkevas autóalkatrészeket gyárt az ügyfelek rajzai alapján, ODM és OEM támogatással. Ha mindkét minőséget egy ellenőrzött beszállítótól szerzi be, az egyszerűsíti a szerszámozást, a minőségellenőrzést és a logisztikát. Termék megtekintése → A lényeg
Adja meg a gömbgrafitos öntöttvasat minden olyan helyen, ahol egy autóipari alkatrész ciklikus terhelésnek, ütközésnek vagy biztonsági felelősséggel szembesül – féknyergek, csuklók, agyak, főtengelyek és differenciálműtartók –, és tartsa meg a szürkevasat a rotorokhoz, dobokhoz és a lengéscsillapítás szempontjából kritikus házakhoz, ahol valóban ez a jobb anyag. Ezután válasszon egy öntödét auditálható folyamatvezérléssel: göbösségi jelentések, hőnkénti tesztrudak, házon belüli hőkezelés és őszinte tolerancia-ajánlatok. Azoknak a vásárlóknak, akik ezt a négy dolgot ellenőrzik az első megrendelés előtt, ritkán kell utána ellenőrizniük, hogy nincsenek-e repedt öntvények.