

Az üzemi nyomáspróbán átmenő tolózár-ék még akkor is elrepedhet, amikor a személyzet először beleejti az árokba, a múlt hónapban tisztán megmunkált motorháztető pedig kikerülhet a zsugorodási porozitástól hemzsegő e havi tételből. Mindkét hiba ugyanarra a vásárlási döntésre vezethető vissza: az öntvényanyagra. A rövid válasz mindenkinek, aki gömbgrafitos öntöttvas szeleptartozékokat ad meg, egyszerű – használjon gömbgrafitos vasat minden nyomást hordozó, ütésnek kitett alkatrészhez, például karosszériákhoz, motorháztetőkhöz, ékekhez és tárcsákhoz, és tartsa a szürkevasat a stabil, kis igénybevételű alkatrészekhez, mint például a kézikerekek és a sebességváltó-burkolatok, ahol az előnye és az alacsonyabb rezgéscsillapítása kedvezőtlen.
Az alábbi szakaszok elmagyarázzák, hogy mi tartozik a szeleptartozékok fogalmába, miért változtatja meg a gömbgrafitos öntöttvas grafitszerkezete a szeleptervezés gazdaságosságát, hol nyer még mindig a szürkevas, és melyik pont az, hogy az első minta kivágása előtt öntödével kell lezárni.
Mi számít gömbgrafitos öntöttvas szeleptartozéknak
Öntési szempontból a szeleptartozékok minden olyan öntvényelemet lefednek, amely a szelep tömítőmechanizmusát körülveszi. A szelepgyártók ezeket az alkatrészeket közel háló alakú vagy megmunkált öntvényként vásárolják meg, majd szárral, ülékekkel, tömítésekkel és rögzítőelemekkel szerelik össze kész szelepekké vízművek, tűzvédelmi, HVAC és általános ipari vonalak számára.
- Testek és motorháztetők (vagy burkolatok) kapu-, gömb-, visszacsapó- és pillangószelepekhez
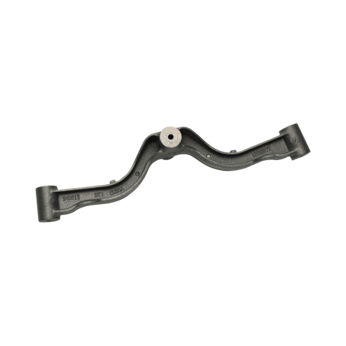
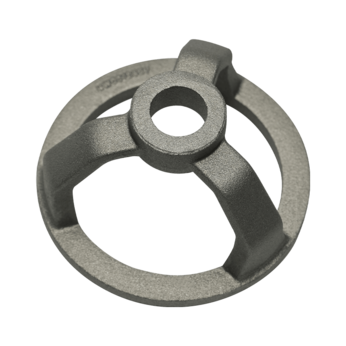
- Ék tolózárokhoz és tárcsák visszacsapó- és pillangószelepekhez
- Betegek, tömszelence karimák és tömszelencék, amelyek a szárat vezetik és tömítik
- Sebességváltó- és hajtóműházak csigakerekes szelepekhez
- Kézikerekek és zárszerkezetek, amelyek többsége szürkevas marad
- Karimás agyak, adaptergyűrűk és egyéb összekötő öntvények
Ugyanaz a rajz gyakran mindkét anyagból önthető. A gömbgrafitos öntöttvas és a szürkevas közötti váltás megváltoztatja a falvastagságot, a kész tömeget, és – ami a legfontosabb – az alkatrész viselkedését, amikor a terepen túlterhelődik.
Miért bírja jobban a gömbgrafitos öntöttvas a nyomást és a visszaélést?
A gömbgrafitos öntöttvas mechanikai előnyét grafitjának formájával nyeri. Az olvadékhoz hozzáadott magnézium alapú kezelés a grafitot pelyhek helyett csomókká kényszeríti, így a fémmátrix folyamatosan hordozza a terhelést, nem pedig minden grafitpehely csúcsán áll meg. Egy ASTM A536 65-45-12 öntvény például körülbelül 65 000 psi (450 MPa) minimális szakítószilárdságot kínál nagyjából 12%-os nyúlás mellett, míg egy tipikus szürkevas, mint például az ASTM A48 Class 30, eléri a 30 000 psi-t (207 MPa szinte nélkül). Az európai vásárlók elismerik a szomszédos EN-GJS-400-15 és EN-GJS-500-7 minőségeket az EN 1563 szabvány szerint.
Ezt a nyúlást vásárolják a szeleptervezők. A nagyobb szilárdság vékonyabb falakat tesz lehetővé ugyanazon PN10-PN25 vagy Class 125/150 besorolás mellett, ami csökkenti az öntési súlyt és a megmunkálási alapanyagot. Maga a szívósság elnyeli az ütéseket – durva targoncakezelést, árokba helyezést, nyomáslökéseket és vízkalapácsot – úgy, hogy behorpad vagy meghajlik, nem pedig összetörik.
| Tulajdon | Képlékeny öntöttvas | Szürke öntöttvas |
|---|---|---|
| Grafit forma | Csomók (gömb alakú) | Pelyhek |
| Tipikus fokozat | ASTM A536 65-45-12 / EN-GJS-400-15 | ASTM A48 Class 30 |
| Minimális szakítószilárdság | Körülbelül 65 000 psi (450 MPa) | Körülbelül 30 000 psi (207 MPa) |
| Megnyúlás | nagyjából 12% | 1% alatt |
| Válasz a hatásra | Horpadás vagy hajlítás, sértetlen marad | Megreped, elveszti a nyomástartót |
| Tipikus szelep szerepek | Karosszériák, motorháztetők, ékek, tárcsák | Kézikerekek, burkolatok, váltóházak |
Az osztályzatok azonban nem cserélhetők fel. A ferrites 65-45-12 alkalmas alacsony hőmérsékletű vízszolgáltatásra, míg a perlites 80-55-06 vagy EN-GJS-500-7 nagyobb szilárdságot biztosít nagyobb átmérőkhöz és magasabb nyomásosztályokhoz, némi nyúlási költséggel. A besorolást a legolcsóbb ajánlat helyett inkább a kötelességhez igazítsa, és kérje meg az öntödét, hogy dokumentálja az olvadékkezelését minden hőnél.
 Szeleptest és doboz öntvények gömbgrafitos vasból A gömbgrafitos öntöttvas szeleptestek és -dobozok a nagy szilárdságot és a szívósságot egyesítik, így alkalmasak nagynyomású és igényes szelepfeladatokra. A fokozatválasztásnak (például 65-45-12 vagy 80-55-06) meg kell egyeznie a tervezett szolgáltatás üzemi nyomásával, hőmérsékletével és átmérőjével. Termék megtekintése →
Ahol a szürkeöntvénynek még van értelme
A szürkevas nem kompromisszum, amelyet minden alkalommal meg kell tervezni. A pelyhes grafit három olyan tulajdonságot ad neki, amelyet a gömbgrafitos vas ugyanazon az áron nem tud összemérni: magas rezgéscsillapítás, magas hővezető képesség és kiváló méretstabilitás a megmunkálás során. Ez az oka annak, hogy a kézikerekek, a sebességváltó-házak és az alacsony nyomású burkolatok szürkevas maradnak a legtöbb szelepkatalógusban.
A gyakori hőmérséklet-ingadozásokat mutató alacsony nyomású körökben a szürkevas testek is jól kezelik a hőciklust, mivel a hő gyorsan áthalad a pelyhes szerkezeten, és a tágulás alacsony marad. Ha ez a feladatprofil megegyezik a projektjével, érdemes felülvizsgálni hogyan viselkednek a szürkeöntvény szeleptartozékok gyakori hőciklusú rendszerekben mielőtt alapértelmezés szerint gömbgrafitos vasat alkalmazna.
Amit a szürkevas nem képes felvenni, az a mechanikai visszaélés. 1% alatti megnyúlásnál egy leesett ék vagy egy túlnyomott motorháztető csavar inkább megreped, mint elhajlik, ez a fő oka annak, hogy a nyomástartó alkatrészek az elmúlt évtizedekben a gömbgrafitos acélba vándoroltak. A költség továbbra is a szürkevas legerősebb érve – az egyenértékű öntvények ára általában észrevehetően alacsonyabb –, de a megtakarítás csak akkor térül meg, ha a feladat valóban alacsony igénybevételt jelent.
Szürke öntöttvas szelepdoboz fedél A szürke vas doboz burkolata védi a szelep belsejét, és zárt állapotú tömítést biztosít ott, ahol a feladatok valóban alacsony feszültségűek. A pelyhes grafit rezgéscsillapítást és méretstabilitást biztosít, így versenyképes marad a kézikerekek, a házak és az alacsony nyomású burkolatok esetében. Termék megtekintése → A vonalhoz illő tartozékok: közeg, nyomás és bevonatok
Az anyagválasztás csak akkor kifizetődő, ha a tartozékok illeszkednek a körülöttük lévő csővezetékhez. Az ivóvízművekben, öntözőhálózatokban és épületgépészetben a gömbgrafitos öntöttvas testek dominálnak, mert a PN16 osztályú szilárdságot a csavaros, hegesztésmentes összeszereléssel kombinálják. A tűzvédelmi vonalak egy újabb réteget adnak: a kész szelepeknek meg kell felelniük az UL és FM listára vonatkozó követelményeknek, amely olyan öntvényekkel kezdődik, amelyek egyenletes falvastagságot és belső szilárdságot biztosítanak tételenként.
A bevonat nem kötelező eltemetett vagy nedves használat esetén. A fúziós kötésű epoxi, amelyet általában legalább 250 mikronos száraz filmre írnak elő, összhangban az AWWA C550 gyakorlatával, megvédi a gömbgrafitos és szürke vasat a grafitos korróziótól. A minden mechanikai specifikációnak megfelelő öntvény akkor is meghibásodhat, ha az epoxi vékony vagy lyukas, így a vastagsági követelmények és az ünnepi vizsgálat az adásvételi szerződéshez tartozik, nem pedig szóbeli ígérethez.
A szelepeknek és a csővezetékeknek is ugyanabból az anyagcsaládból kell származniuk. A gömbgrafitos öntöttvas szelepek és a gömbgrafitos öntöttvas csőszerelvények párosítása megőrzi a karima méreteit, a falak nyomáslökésekre adott válaszát és a bevonatrendszereket egy telepítés során, és leegyszerűsíti a tartalék alkatrészek tervezését a kezelő számára.
 Öntöttvas csőszerelvények vízrendszerekhez A szelepek gömbgrafitos öntöttvas csőszerelvényekkel való párosítása a karima méreteit, a nyomásválaszt és a bevonatokat egységesen tartja a vízkezelő, elosztó és tűzvédelmi berendezésekben, leegyszerűsítve a tartalék alkatrészek tervezését és a specifikációs dokumentációt a kezelők számára. Termék megtekintése →
Öntött szelepalkatrészek beszerzési ellenőrző listája
A legtöbb casting vita olyan specifikációkból ered, amelyeket soha nem írtak le. Ha hat pontot rögzít a rajzon és a beszerzési megrendelésben, akkor ezek többsége megakadályozza:
- Nevezze meg a pontos minőséget és szabványt a rajzon – például ASTM A536 65-45-12 vagy EN-GJS-400-15 – ahelyett, hogy csak gömbgrafitos vasat írna, így az ömledékkémia szerződésben van meghatározva.
- Kérjen spektrokémiai analízist és mikroszerkezeti jelentéseket, amelyek tartalmazzák a göbösségi százalékot és a ferrit/perlit arányt minden hőnél, mert az alulkezelt vas átmegy a szakítószilárdságon, de ütés hatására közelebb viselkedik a szürkevashoz.
- Állítsa be a megmunkálási tűréseket és a tömítési felületet az öntvény tűrésétől elkülönítve; a homoköntvények jellemzően az ISO 8062 CT10–CT12 szabvány szerinti sávot tartják öntvényként, míg a kritikus felületeket a rajzig megmunkálják.
- Egyezzen meg a bizonyítással és a szivárgásvizsgálattal. A hidrosztatikus héj vizsgálata 1,5-szeres névleges nyomáson az elfogadott mérce a kész szelepeknél, és a megmunkált öntvények porozitását a szállítás előtt ellenőrizni kell.
- Határozza meg a bevonatrendszert, a minimális száraz rétegvastagságot és az ünnepi teszt elfogadását, különösen a földbe süllyesztett vagy víz alá süllyesztett szolgáltatások esetében.
- Az ODM és az OEM alkatrészek esetében rendezze a rajzok áttekintését, az első cikk szerinti ellenőrzést és a hőtől alkatrészig nyomon követhetőséget a sorozatgyártás megkezdése előtt.
Beszerzés egy öntödéből, amely mindkét anyagot önti
A képlékeny kontra szürke döntés tervezési döntés, és olyan öntödéknél működik a legjobban, amelyek mindkét anyagot egy tető alá öntik. Yancheng Longwan Machinery Co., Ltd. 2006 óta gyárt vasöntvényeket, külön termékvonalként szállít gömbgrafitos és szürke szeleptartozékokat, gömbgrafitos öntöttvas csőszerelvényeket kínál, és ODM- és OEM-munkákat fogad el az ügyfelek rajzai alapján – ez akkor hasznos, ha egy szelepgyártó azt szeretné, hogy egy szállító több alkatrészcsaládra vonatkozó tűréseket tartson fenn.
A praktikus megoldás: adja meg a gömbgrafitos vasat minden olyan helyen, ahol nyomás, ütés vagy hősokk a napi munka része; tartsa a szürke vasat ott, ahol a csillapítás, a méretstabilitás és a költségek dominálnak; és írja le az osztályzatokat, teszteket és bevonatokat a mintabolt megkezdése előtt. Ezek a lépések megakadályozzák a legtöbb helyszíni meghibásodást, amely az öntöttvas szelepeknek méltatlan hírnevet szerez.